Сборщик заказа не только берёт товар с полки. Он получает задание, проходит маршрут, ищет позицию, проверяет маркировку, размещает упаковку и передаёт заказ дальше. Поэтому скорость комплектации зависит от всей последовательности действий. Новая техника приносит пользу там, где её возможности согласованы с размещением товара и правилами отбора.
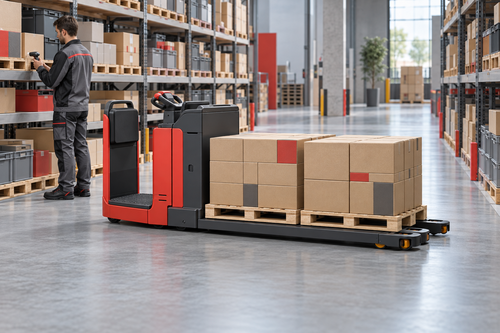
При работе с нижними ярусами применяют низкоуровневые подборщики заказов. Такой раздел есть в линейке EP на сайте НАК Машинери. Прежде чем выбирать машину, стоит определить, какая часть маршрута требует механизации и каким должен быть готовый результат сборки.
Название: Низкоуровневый подборщик в зоне отбора коробок - описание: Низкоуровневый подборщик в зоне отбора коробок
Низкоуровневый подборщик в зоне отбора коробок
Измеряйте путь заказа от задания до передачи
Оценка только времени движения между стеллажами даёт неполную картину. Сотрудник может быстро ехать, но долго искать артикул или ждать пополнения ячейки. В наблюдениях разделяют перемещение, поиск, отбор, подтверждение, укладку и ожидание. Тогда видно, какую проблему решает техника, а какую — изменение процесса.
Данные собирают по сопоставимым заданиям. Отбор целых коробок, поштучная сборка и работа с габаритным товаром отличаются по трудоёмкости. Если смешать их в один показатель, изменение ассортимента будет выглядеть как изменение производительности сотрудников.
Полезно учитывать не только завершённые заказы, но и строки заказа: отдельные товарные позиции с заданным количеством. При этом показатели скорости сопоставляют с ошибками, повреждениями и возвратами на доработку. Быстрая сборка теряет смысл, если заказ приходится повторно проверять и пересобирать.
Подготовьте адреса хранения и товар
Комплектовщику нужен однозначный ответ на вопрос, где находится нужная позиция. Адрес ячейки должен совпадать в системе и на стеллаже, а маркировка — читаться в рабочих условиях. Если обозначение закрыто товаром или размещено неудобно, сотрудник тратит время при каждом обращении.
Часто запрашиваемые позиции рассматривают с учётом длины маршрута, массы упаковки и частоты пополнения. Простое перемещение всех популярных товаров в один ряд способно создать очередь. Раскладку проверяют по распределению нагрузки между проходами, а не только по близости к упаковке.
Не менее важна готовность ячейки к отбору. Повреждённая тара, смешанные артикулы и отсутствие доступа к нужной упаковке создают задержки независимо от используемой машины. Для таких ситуаций нужен понятный порядок: кто фиксирует проблему и кто устраняет её, пока сборщик продолжает доступную часть задания.
Выберите способ отбора под структуру заказов
Индивидуальная сборка сохраняет понятную связь между одним заданием и одним заказом. Групповая позволяет объединять перемещения, но требует последующего разделения или заранее организованного размещения товаров. Зональная схема распределяет работу по участкам и добавляет этап передачи между ними.
При организации одного заказа за маршрут процесс проще разделять между операциями. При этом важно учитывать длину пути и загрузку перевозимой тары.
Если сотрудник выполняет несколько заказов за один маршрут, можно совместить обращения к нескольким ячейкам и сократить лишние перемещения. В таком случае необходимо заранее предусмотреть идентификацию и разделение заказов.
При отборе по зонам работа закрепляется за определённым участком склада. Такой подход помогает распределять операции, но требует согласованной передачи между зонами.
Отдельный вариант — отбор коробками на паллету. Он позволяет укрупнить грузовую единицу, однако требует заранее определить последовательность и устойчивость укладки.
Выбор схемы связан с ассортиментом, количеством строк и требованиями к отгрузке. Для тяжёлых коробок и хрупкой продукции порядок укладки может ограничивать маршрут. Его нельзя определять только кратчайшим расстоянием между ячейками.
Изменения сначала проверяют на выделенном участке действующего процесса. Сопоставляют завершённые задания, качество сборки и причины ожидания. Решение о расширении принимают по измеренным результатам и способности персонала стабильно работать по новой схеме.
Согласуйте подборщик с грузовой единицей
Низкоуровневый подборщик выбирают под перевозимую тару и условия работы оператора. Важны грузоподъёмность, длина вил, габариты, организация рабочего места и допустимый режим эксплуатации. Наличие платформы не превращает машину в средство доступа к любому ярусу: возможности подъёма определяются конкретной моделью.
Проверьте, как сотрудник подходит к ячейке, берёт товар и размещает его на паллете. Удобство короткой демонстрационной поездки не отражает повторяющихся действий в течение смены. Положение органов управления, обзор и возможность штатной остановки у нужного адреса оценивают именно в последовательности отбора.
Также учитывают рост грузовой единицы по мере сборки. Она должна сохранять устойчивость, допустимые габариты и условия обзора. Правила размещения тяжёлых, хрупких и несовместимых товаров задают заранее. Техника перевозит результат укладки, но не исправляет ошибки формирования паллеты.
Разведите отбор и пополнение
Когда сборщик и машина пополнения одновременно претендуют на одну ячейку, появляется ожидание. Расписание пополнения и запас в зоне отбора согласуют с потоком заказов. Полностью исключить пересечения удаётся не всегда, поэтому порядок приоритетов и безопасной работы должен быть понятен обеим сторонам.
Для управления полезно регистрировать причины остановок. Отсутствие товара в ячейке, занятый проход, нечитаемый код и ошибка задания требуют разных действий. Общая запись «задержка на складе» не помогает определить, что именно исправлять.
Пополнение также проверяют по качеству данных. Если товар физически перемещён, но операция не подтверждена в системе, сборщик получает неполную информацию. Точное отражение движения запасов снижает число поисков и повторных обращений к ответственным сотрудникам.
Закрепите результат в рабочих правилах
Установите единый порядок чтения задания и подтверждения отбора.
Определите правила размещения товара на паллете или в другой таре.
Согласуйте действия при отсутствии позиции и повреждённой упаковке.
Укажите места передачи собранных заказов и ответственных за приём.
Организуйте зарядку и осмотр техники с учётом графика комплектации.
Сравнивайте скорость сборки вместе с качеством и объёмом повторной работы.
После изменений наблюдают за всем участком до передачи заказа в упаковку или отгрузку. Если подбор ускорился, а перед следующим этапом растёт очередь, ограничение переместилось дальше. Это сигнал пересмотреть баланс операций, а не просто наращивать число машин.
Хорошо организованная комплектация сокращает лишние перемещения и делает действия сотрудника предсказуемыми. Низкоуровневый подборщик поддерживает эту систему, когда соответствует маршруту, таре и способу отбора. Тогда техника помогает выполнять реальные задания, а достигнутый результат сохраняется при смене операторов.

 tall6 присоединился к сообществу
 Вот что значит быть иноагентом - никак не взломаешь ни Винду, ни интернет .. ))) Купите себе USB-свисток ( https://www.dns-shop.ru/search/?q=usb+модем&category=17a9ea2b16404e77) И раздавайте интернет с телефона на кампутер...

 Max369 присоединился к сообществу
 На КИ на углу у бывшего ФД движуха какая-то, сбили что-ли кого-то...
 Настройками занимался брат, у него была лицензионка. Да вот, так бывает... 13 лет так живём. У меня был нетбук, в который напрямую вставлялась симка, сдох.
 В смысле вы вместе с компом покупали отдельно лицензионную винду? хм. комп без интернета...
 Какие то выводы по выборам в ПК есть? предвариловка по Заксобранию https://ura.news/news/1053129752
 suzannesmiling присоединился к сообществу
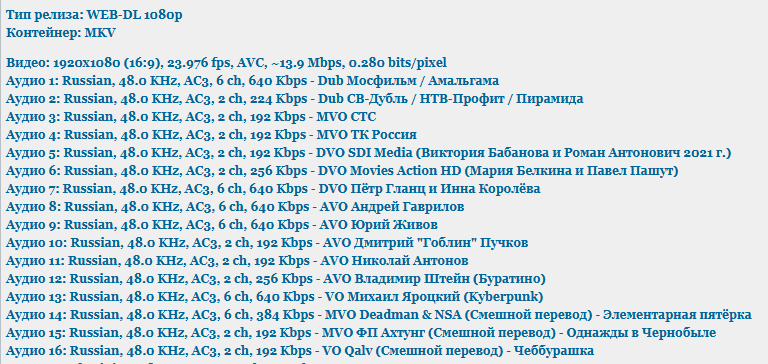
 шестнадцать в этой раздаче вроде первые два самые ранние. Возможно в кино был дубляж мосфильма, а вот на кассете НТВ-Пирамида
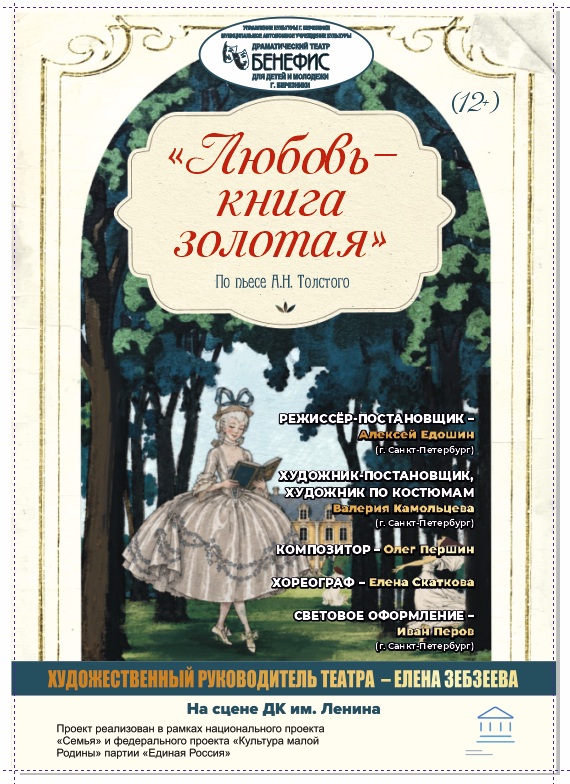
 "Драматический театр "Бенефис" на сцене ДК им. Ленина Премьера! 4 октября в 18.00 - "Любовь - книга золотая" (12+) Смешную,яркую, полную движения, но вместе с тем, поучительную постановку по произведению Алексея Николаевича Толстого. вы сможете посмотреть на сцене театра «Бенефис» 28 сентября в 15 часов.Скучающая по светской жизни юная княгиня, супруга пожилого князя Серпуховского, превращает свое поместье в смешное подобие древнегреческой утопии, а крепостных крестьян заставляет играть роли нимф, сатиров и фавнов. Ее путеводитель по жизни – это книга советов, подаренная родственницей, Екатериной Второй. Но вот однажды величественная царица решает навестить свою крестницу, а с ней прибывает красавец-фаворит..... Дорогие друзья! Ждём вас на премьере! Купить билет на спектакль очень просто. Необходимо навести сканер телефона на куар-код, выбрать место в зрительном зале, оплатить картой. Телефон: 8 (3424) 209 206 касса